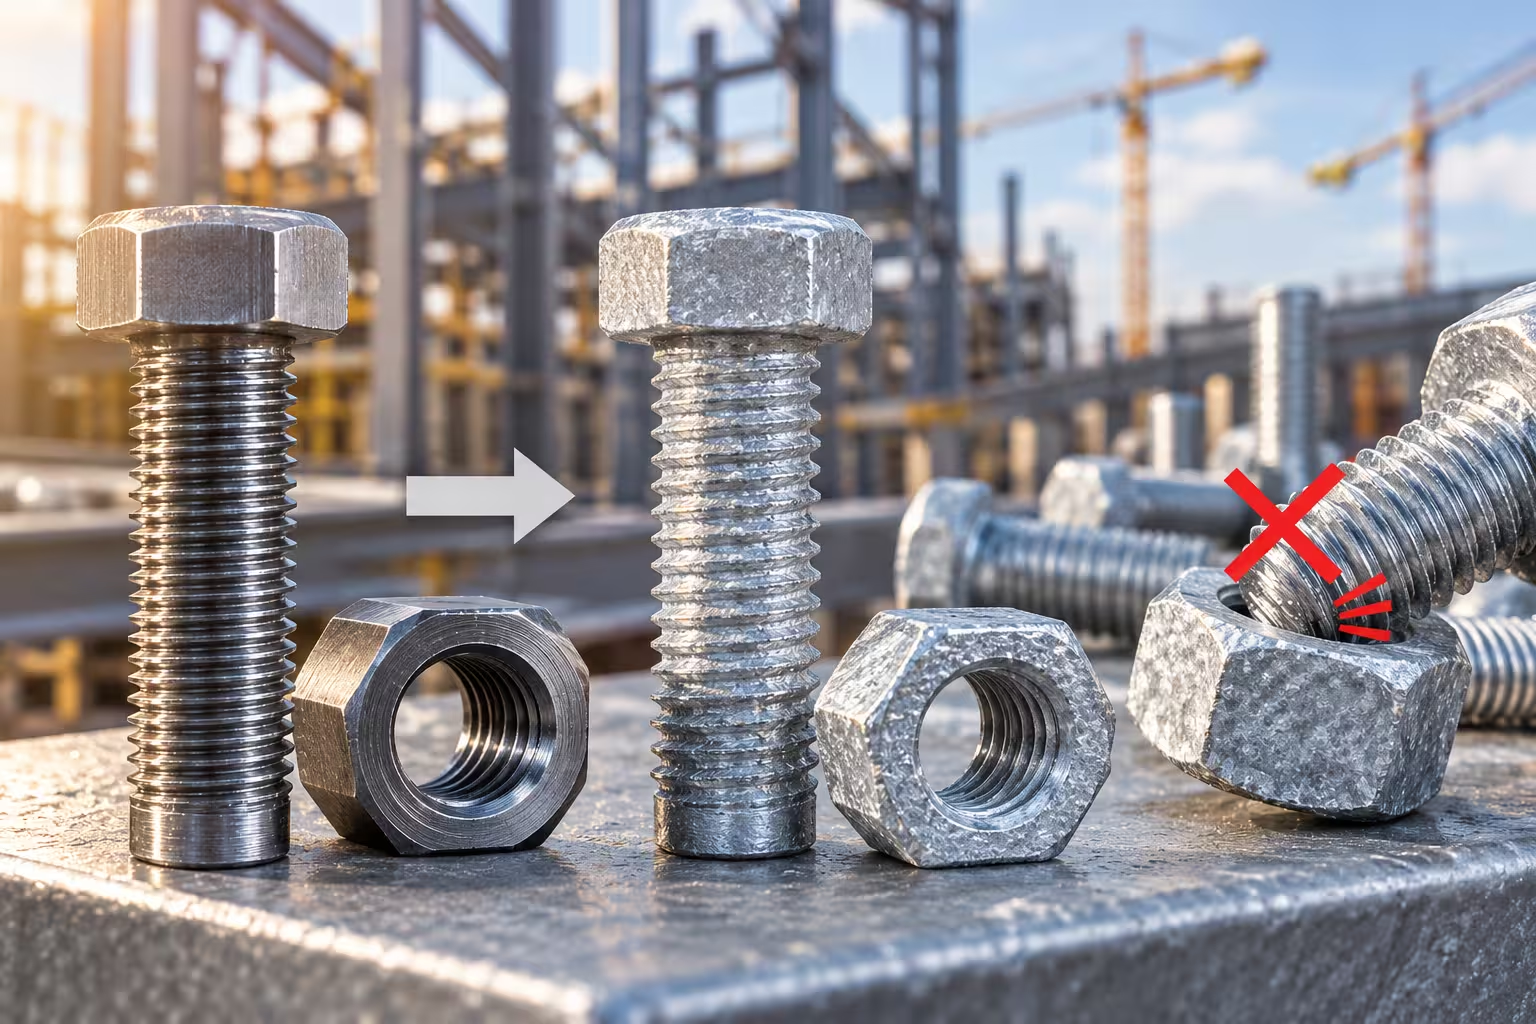
Відновлення інфраструктури в Україні триває: лише на Конференції з питань відновлення URC 2026 у липні представили новий пакет підтримки ЄС для відбудови громад на 1,08 млрд євро. За кожним таким проєктом — металоконструкції, опори, інженерні мережі й тисячі різьбових з’єднань. Більшість кріплення для вулиці й агресивного середовища захищають цинком. І саме тут виробники та монтажники регулярно стикаються з неприємним сюрпризом.
Партія болтів пройшла контроль, поїхала на цинкування, повернулася — і частина деталей уже не накручується на гайки. Метал той самий, верстат той самий, а результат інший. Розбираємося, чому покриття змінює розмір різьби, як закласти запас під нього ще на кресленні і як перевіряти кріплення, щоб проблема не виявилася вже на об’єкті.
Чому цинк «товщає» різьбу сильніше, ніж здається
Цинк осідає на всій поверхні різьби, зокрема на бокових сторонах витків, які й визначають, чи згвинтиться з’єднання. Через кут профілю метричної різьби 60° шар на боках витків збільшує середній діаметр різьби приблизно на чотири товщини покриття. Тобто навіть тонкий шар у 8 мкм робить різьбу «товстішою» приблизно на 32 мкм.
Для точної різьби це суттєво. Якщо болт виготовлено впритул до верхньої межі допуску, навіть тонкий шар цинку виводить його за межі, і гайка з тим самим класом точності вже не накручується.
Запас під покриття закладають ще на кресленні
Міжнародна система допусків метричної різьби ISO 965 передбачає для болтів кілька варіантів із різним гарантованим зазором — тим самим запасом, у який може «вміститися» покриття.
| Поле допуску болта | Запас під покриття | Коли застосовують |
| h | немає | кріплення без покриття |
| g | невеликий | загальне призначення, тонке гальванічне цинкування |
| f, e | більший | товстіші покриття |
Найпоширеніше поле 6g має невеликий запас, і тонке гальванічне цинкування зазвичай у нього вкладається. А болт, виготовлений у полі h без запасу, після покриття майже гарантовано вийде за межі. Звідси правило для конструкторів і замовників: якщо кріплення піде під цинк, це має бути враховано в полі допуску на кресленні. Виправити розмір після покриття вже неможливо без шкоди для захисту від корозії.
Контроль до і після покриття
Надійна схема передбачає дві точки перевірки. До цинкування різьбу болтів перевіряють калібрами-кільцями під поле допуску, в якому її виготовляють. Це підтверджує, що запас під покриття збережено. Як організувати такий контроль, чому калібри нагвинчують тільки від руки і як підібрати їх за позначенням на кресленні, докладно пояснює матеріал про контроль зовнішньої різьби до складання деталей.
Після покриття головне питання — чи згвинчується деталь. Для кріплення з гальванічним покриттям діє міжнародний стандарт ISO 4042. Як правило, після покриття різьба має приймати прохідний калібр, що відповідає номінальному розміру без запасу. Якщо таке кільце нагвинчується, болт згвинтиться з гайкою відповідного класу.
Гаряче цинкування — окрема історія
Для металоконструкцій, опор і мостових елементів часто застосовують гаряче цинкування. Воно дає значно товстіший шар, ніж гальванічне, і звичайного запасу поля g для нього недостатньо. Тому для гаряче оцинкованого кріплення діють окремі правила: гайки нарізають зі збільшеним розміром уже після цинкування, а стандарт ISO 965 має окремі частини для таких різьбових з’єднань. Змішувати гаряче оцинковані болти зі звичайними гайками не можна: з’єднання або не збереться, або не матиме потрібної міцності.
Чого варто уникати
- замовляти кріплення під цинкування з полем допуску без запасу під покриття;
- контролювати різьбу лише до покриття і не перевіряти партію після нього;
- «проганяти» різьбу плашкою після цинкування: це знімає захист від корозії саме з витків;
- комплектувати гаряче оцинковані болти звичайними гайками;
- приймати кріплення на об’єкт без вибіркової перевірки згвинчуваності.
Висновок
У відбудові надійність конструкції залежить не лише від металу й зварювання, а й від тисяч болтових з’єднань. Цинк захищає кріплення від корозії, але водночас є частиною його розмірів. Запас під покриття, закладений на кресленні, і двоетапний контроль — до і після цинкування — допомагають уникнути ситуації, коли болти не накручуються вже на будівельному майданчику.
Якщо на виробництві чи під час монтажу трапляються проблеми з оцинкованим кріпленням, варто переглянути поля допусків на кресленнях і схему контролю, а за потреби проконсультуватися з фахівцями щодо засобів перевірки різьби.
